 043-488-6768

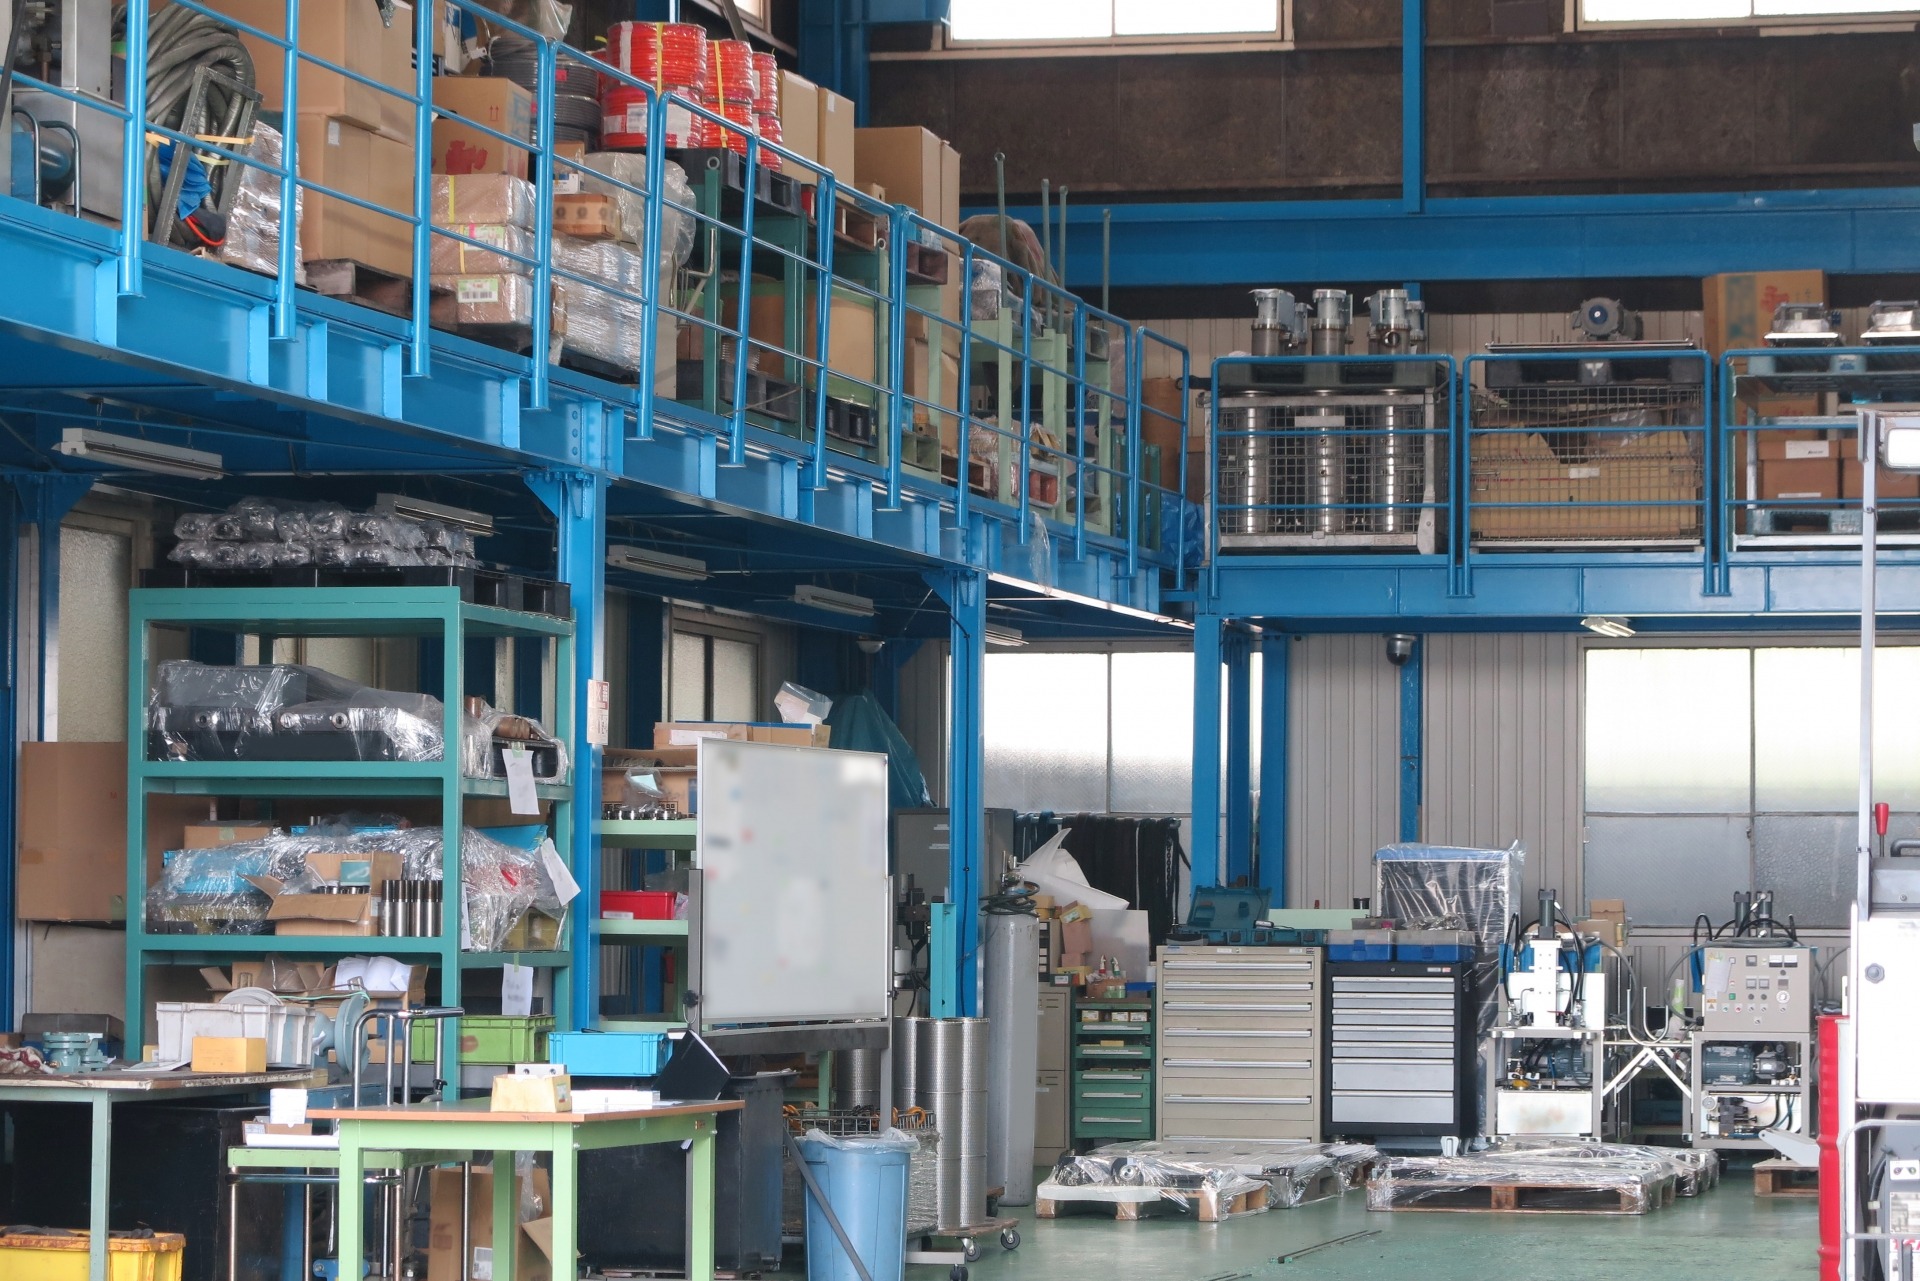
工場のレイアウト改善は、生産性向上や安全性の確保、リードタイム短縮を同時に達成するための最重要施策です。しかし、図面上だけで最短動線を引いても、現場の逆流や交差、さらには床の段差や区画の曖昧さといった物理的要因を見落とせば、計画した作業効率は容易に破綻します。
株式会社竹山美装でも、累計1,000件超の施工を通じて、工場・倉庫の路面の凹凸補修、塗床、雨漏り・暑さ対策などに対応してきました。レイアウト改善では、設備配置だけでなく、床の状態、既存配線、シャッター付近の雨水や外気の影響まで現地で確認することが、安全性と作業性を両立させる前提になります。
成果を確実に生み出す要点は、SLP手法に基づいた綿密な動線分析と生産形態に適合した配置選定、そして現場で機能する安全通路の分離にあります。基本原則を押さえずに設備を移動させても、仕掛品が滞留するばかりで根本的な解決には至りません。とくにフォークリフトが通る場所は、通路幅だけでなく、床の欠損、旧ラインの残り、旋回時の視認性まで確認が必要です。
本書では、P-Q分析を用いた3大レイアウトの選び方から、エクセルを活用した具体的なレイアウト図の作成手順までを体系的に解き明かします。さらに、机上の設計を成果へ直結させる一時置き場の確保やカラーゾーニング、塗床整備の実務ノウハウまで網羅しました。
無駄な歩行や運搬ロスを削ぎ落とし、現場の安全と利益を最大化する実践的な改善手順の全貌をここからご確認ください。
工場のレイアウト改善が劇的な利益を生み出す理由と知っておくべき4大メリット
工場のレイアウト改善は、単なる設備の模様替えではありません。製造ラインの配置や通路の設計を見直す取り組みは、企業の収益性を左右する極めてインパクトの大きい経営施策です。現場の動線が整理されると、日々の作業に潜むあらゆる無駄が削ぎ落とされ、生産効率と安全性が劇的に向上します。工場全体のスペースを最大限に活かしながら、利益体質へと生まれ変わるための代表的な4つのメリットを順に紐解いていきましょう。
作業効率が劇的に向上!無駄な運搬や歩行移動を徹底的に削るコツ
作業者の1日の動きを細かく観察すると、部品を取りに行く歩行時間や、次の工程へ製品を運ぶ手間に多くの時間が奪われているケースが目立ちます。工場のレイアウト改善を進める最大のメリットは、こうした付加価値を生まない移動ロスを根こそぎ排除できる点です。
| 改善前の非効率な状態 | レイアウト改善後の状態 | 得られる具体的な効果 |
|---|---|---|
| 部品棚と作業台が離れており何度も往復 | 手元や最短距離に必要な部材を集中配置 | 歩行歩数を半減させて作業時間を短縮 |
| 次工程への搬送ルートが遠回り | 工程間を隣接させて直線上の一方向へ流す | 台車での運搬頻度と荷扱い工数を削減 |
| 工具や治具の置き場が曖昧で探す時間が発生 | 使う場所のすぐそばへ定位置管理を徹底 | 探すムダをゼロにして作業リズムを維持 |
人の手や足が止まる時間を徹底的に減らすことで、従業員が本来集中すべき組み立てや加工の作業効率が飛躍的にアップします。
製造リードタイムをギュッと短縮して仕掛品在庫を最小限に抑える方法
工程間の距離が長かったり動線が複雑に入り組んでいたりすると、次の工程へモノがスムーズに送られず、工程のあちこちに仕掛品の山が積み上がります。レイアウトを見直してモノの流れを一筆書きのようにスムーズに整えると、受入から出荷までの製造リードタイムが大幅に縮まります。
工程間の滞留がなくなれば、余計な中間在庫を抱える必要がなくなり、工場内のキャッシュフローや保管コストの負担が大幅に軽くなります。
人と車両の交差を防いで労働安全を確保!ヒヤリハットを根絶する秘訣
生産性を高める基盤となるのが、現場で働く作業員の安全確保です。工場内での事故事例を見ると、フォークリフトなどの運搬車両と歩行者が同じ通路で交差するポイントに危険が集中しています。
- フォークリフト専用の走行レーンと作業員の歩行通路を物理的・視覚的に完全分離する
- 荷物の積み下ろしエリアを明確に区分し、作業中の立ち入り禁止区域を設定する
- 見通しの悪い曲がり角や交差点にカーブミラーや注意喚起の表示を設ける
動線を分離して人と車両の接触リスクを根本から断ち切ることで、現場のヒヤリハットを撲滅し、誰もが安心して作業に集中できる環境が整います。
限られた工場内のスペースや見落としがちなデッドスペースをフル活用する技
工場の敷地が手狭に感じられたとしても、平面だけでなく空間全体を捉え直すことで、驚くほど広大なスペースを生み出せます。柱の周囲や天井付近のデッドスペースは、工夫次第で優れた保管場所へと生まれ変わります。
平置きされていた部材を高層ラックによる立体保管へ切り替えたり、使用頻度の低い治具を上部スペースへまとめたりすることで、床面の有効面積が劇的に広がります。限られたフロア面積を無駄なく使い切れば、新たな設備を増設する余裕が生まれ、工場全体のキャパシティ向上につながります。
失敗知らずの工場レイアウト設計で絶対に押さえたい4つの鉄則
工場のレイアウト改善を進める際、単に空いているスペースへ設備をパズルのように当てはめるだけでは、現場の混乱を招くだけで終わってしまいます。生産性を劇的に高めてムダを削ぎ落とすためには、設計段階で絶対に外せない鉄則が存在します。
まずは、どのような製造現場でもブレずに機能する4大原則を押さえていきましょう。
最短距離でモノがスイスイ流れる直線的かつ一方向の動線設計術
工場レイアウトの基本原則となるのが、原材料の受入から完成品の出荷までを一直線、または淀みのない一方向で結ぶ直線的な動線設計です。
モノが移動する距離は、そのまま運搬コストや製造リードタイムの増加に直結します。搬送経路が長くなればなるほど仕掛品が滞留しやすくなり、作業者の歩行数も無駄に増えてしまいます。
| 動線の形状 | 特徴とメリット | 主な適用先 |
|---|---|---|
| 直線(I字)型 | 入口から出口までが一直線で最もシンプル | 建屋が細長い工場、少品種大量生産 |
| U字型 | 入口と出口が同じ側にあり少人数で管理可能 | セル生産方式、機械加工ライン |
| L字型 | 建屋の形状に合わせつつ直進性を維持 | 直角に曲がる敷地、工程間の仕切り |
材料が後ろに戻ることなくスイスイ前へと進む一方向の流れをつくることで、搬送にかかる無駄なエネルギーを根本から削ぎ落とせます。
逆流と交差をスパッと排除する理想的な工程配列のルール
作業動線が複雑化する最大の要因は、モノや人の逆流と交差です。加工前の材料と加工後の製品が同じ通路を行き交うと、運搬の衝突事故や製品の取り違えといった重大トラブルを招きます。
逆流と交差を排除するためには、以下のチェックポイントを徹底します。
- 前工程から次工程への並び順を物理的に揃え、工程の飛び越しをなくす
- 材料の供給ルートと完成品の回収ルートを物理的に分ける
- 頻繁にモノが出入りする一時保管場所は、主動線のすぐ脇に配置する
工程の流れを川の流れのように整理し、上流から下流へ整然と流す配置ルールを徹底することが、滞留ゼロの現場をつくる土台となります。
フォークリフトと作業員の安全通路を完全に切り離す動線分離の極意
工場の安全性を確保するうえで最も重要なポイントが、フォークリフトなどの運搬車両と人の歩行動線を完全に分ける動線分離です。
動線が混在している現場では、作業者がフォークリフトの接近に怯えながら歩行するため、作業効率が大きく低下するだけでなく、重大な接触事故のリスクを常に抱えることになります。
【危険な混在通路】 [ フォークリフト ⇔ 作業者 ] (同じ通路を行き交うため衝突の危険大)
【理想的な完全分離】 [ 搬送専用ライン(幅広) ] |物理的な柵や白線| [ 安全通路(歩行専用) ]
搬送ルートと歩行通路の境界を明確にし、交差点にはカーブミラーや一時停止ラインを確実に設けることで、作業者が安心して作業に集中できる環境を整えます。
将来の増産やライン変更へ柔軟に対応できる拡張性を賢く確保する方法
工場は一度レイアウトを決めたら終わりではありません。新製品の立ち上げや生産量の増減、設備の更新に柔軟に対応できる拡張性をあらかじめ設計に盛り込んでおく必要があります。
業界人の目線でお話しすると、図面上では完璧に計算された最短動線であっても、設備の扉を開けるスペースや保全時のメンテナンス幅を見落としていたために、現場で動線が塞がれてしまうケースが実に多く見られます。
- 制御盤の扉の開閉スペースや、点検作業員が入るクリアランスを最初から確保する
- チラーやオイルミストコレクター、集塵機といった付帯設備の更新スペースを周囲に残す
- 配線や配管は床に直置きせず、ピットや天井側から落としてレイアウト変更の自由度を上げる
モジュール化された配置計画と十分なメンテナンス空間をあらかじめ確保しておくことが、将来のレイアウト変更コストを最小限に抑える賢い備えとなります。
代表的な3つの工場レイアウト種類と自社にぴったりな選び方
工場のレイアウト改善を進めるうえで、最も頭を悩ませるのが配置パターンの選定です。製造現場のレイアウトは、大きく分けて製品別、工程別、そしてセルの3種類が存在します。どれか一つが絶対に優れているわけではなく、自社が扱う製品の品種数や生産量、現場の作業動線によって相性はガラリと変わります。自社の製造スタイルに合わない型を選んでしまうと、運搬距離が伸びて滞留が生じ、作業効率を大きく落とす原因になりかねません。それぞれの特徴と強みを正しく見極めていきましょう。
製品別レイアウト(ライン型) 大量生産と少品種に適した直線配置の魅力
製品別レイアウトは、原材料の投入から完成品の出荷まで、加工順序に沿って機械設備を一直線やL字型に並べるライン型の配置です。少品種の製品を大量に製造する工場で圧倒的な強みを発揮します。
モノの流れが一方向で明確なため、作業員の移動や運搬のムダが削ぎ落とされ、製造リードタイムを最短化できる点が最大のメリットです。ベルトコンベアなどの自動搬送設備とも相性がよく、作業の標準化が進みやすい設計といえます。
ただし、ラインの一箇所で機械トラブルやメンテナンスが発生すると、工程全体がストップしてしまうリスクを抱えています。製品の仕様変更や別品種の追加といった柔軟な調整が難しいため、長期的に需要が安定している製品の生産ラインに最適です。
工程別レイアウト(機能別・ジョブショップ型) 多品種少量生産の段取りを最適化するコツ
工程別レイアウトは、旋盤、プレス、溶接、塗装といった同種の機械設備や機能を特定のエリアにまとめて集約する配置形式です。ジョブショップ型とも呼ばれ、多品種少量生産を行う現場で広く採用されています。
設備を機能ごとに集約するため、機械の稼働率を高く保ちやすく、急な仕様変更や特注品の製造にも柔軟に対応できます。一部の設備が故障しても、隣の同種機械でカバーできるため、工場全体の稼働が止まる心配もありません。
一方で、製品ごとに加工順序がバラバラになるため、工程間を行き来する運搬動線が長くなり、通路での交差や仕掛品の滞留が発生しやすくなります。このタイプで工場のレイアウト改善を成功させるには、フォークリフトの搬送路と作業者の歩行路を明確に分けることや、一時置き場(バッファ)の区画をしっかり確保して動線トラブルを防ぐ工夫が欠かせません。
セル生産方式(U字型ライン) 変種変量生産を少人数で柔軟に回す仕組みとは
セル生産方式は、1人または少人数の作業員が、複数の異なる工程をこなして製品を組み立てる手法です。設備をU字型や円形に配置することで、作業の開始位置と終了位置を近づけ、歩行移動のロスを最小限に抑えます。
日々の需要変動に合わせて生産量を調整する変種変量生産に極めて強く、市場の波に合わせた柔軟なライン変更が可能です。作業員が製品の完成まで責任を持つため、モノづくりの達成感が得られやすく、品質意識の向上にも直結します。
高い多能工化が求められるため、作業員の教育に一定の時間がかかる点には配慮が必要です。設備をコンパクトにまとめ、作業台の高さやツールの配置をミリ単位で最適化することで、驚くほどスピーディーな生産環境が実現します。
P-Q分析と生産形態からズバリ導き出す最適なレイアウトパターンの判定基準
自社にとって最適なレイアウトを見極める際は、感覚に頼るのではなく、製品(Product)と生産量(Quantity)の関係を数値化するP-Q分析を活用するのが鉄則です。
製品ごとの生産量をグラフ化し、大ロット少品種の製品群A、中量中品種の製品群B、少量多品種の製品群Cに分類することで、採用すべき最適なパターンが客観的に浮かび上がります。
| 分類グループ | 生産特徴 | 推奨レイアウト | 主なメリット | 注意すべき盲点 |
|---|---|---|---|---|
| Aグループ | 少品種・大量生産 | 製品別(ライン型) | 搬送ロスの最小化・リードタイム短縮 | ライン停止リスク・変更への弱さ |
| Bグループ | 中品種・中量生産 | セル生産方式(U字型) | 変種変量への即応・少人化対応 | 作業員の多能工化が必要 |
| Cグループ | 多品種・少量生産 | 工程別(機能別) | 高い設備稼働率・変形設計への適応 | 運搬の交差・仕掛品の滞留 |
図面上で最適な配置パターンを設計しても、現場の通路幅が狭かったり、床に段差や区画の曖昧さがあったりすると、搬送機器がスムーズに動けず動線が破綻してしまいます。
机上の配置図だけで完結させず、生産形態に合わせたレイアウトの選定と同時に、床面の走行性や区画ラインの明瞭化といった現場の物理的な足元環境まで見据えて改善を進めることが、失敗を防ぐ確実なアプローチです。
SLP手法を活用して工場のレイアウト改善を成功へ導く5段階の手順
工場のレイアウト改善を感覚や思いつきで進めてしまうと、設備を動かした後に動線の破綻やスペース不足が発覚し、取り返しのつかない手戻りが発生します。
そこで世界中の製造現場で成果を上げているフレームワークが、SLP(システマティック・レイアウト・プランニング)手法です。5つの段階を確実に踏むことで、誰が見ても合理的でムダのない最適配置を導き出せます。
ステップ1 現状のスペース調査とP-Q分析で製品と物量をしっかり把握
最初のステップは、現場の正確な寸法測定と、どの製品がどれだけ流れているかのデータ分析です。
まずは工場全体の床面積だけでなく、梁下の有効高さや柱周りのデッドスペースをくまなく採寸します。同時に、生産する製品の種類(Product)と生産量(Quantity)の関係をグラフ化するP-Q分析を実施します。
| パターン | 生産の特徴 | 適した生産方式 | 目指すべき配置 |
|---|---|---|---|
| Aグループ | 少品種×大量生産 | ライン生産方式 | 直線的で淀みのない専用ライン |
| Bグループ | 中品種×中量生産 | セル生産方式 | 段取り替えが容易なU字ライン |
| Cグループ | 多品種×少量生産 | 機能別(工程別)配置 | 汎用機を工程ごとに集約した配置 |
大半の工場では、上位2割の製品が総生産量の約8割を占めています。まずはこの主力製品の流れを最優先に設計する方針を固めます。
ステップ2 人とモノの動きを可視化する動線分析とフロースケッチの描き方
物量が把握できたら、原材料が入荷してから完成品が出荷されるまでの工程順序と、作業員の歩行ルートを線で描く動線分析(フロースケッチ)を行います。
現状の図面の上に、モノの流れを実線、作業員の動きを点線で書き込んでいくと、驚くほど多くの無駄が浮き彫りになります。
- モノが同じ通路を何度も行き来する逆流の発生
- フォークリフトの搬送路と作業員の歩行ルートが交差する危険箇所
- 次の工程へ進めずにパレットが通路へ溢れ出している滞留ポイント
これらを色分けして図面に可視化し、交差や逆流をゼロにするための理想的な一本の流れをスケッチしていきます。
ステップ3 アクティビティ相互関係図表と関連ダイヤグラムをスムーズに作成
工程の流れだけでなく、各部門や設備同士がどれだけ近くにあるべきかという近接性の優先度を整理します。これがアクティビティ相互関係分析です。
例えば、騒音や粉塵が出る切削工程と精密検査エリアは離す必要がありますが、金型保管庫とプレス機は最短距離で隣接させなければ段取り効率が落ちます。
| 近接重要度 | 判定基準 | 具体的な配置例 |
|---|---|---|
| 絶対に近接(A) | 運搬頻度が極めて高い | 熱処理炉と一次冷却スペース |
| 特に重要(E) | 頻繁な連携や監督が必要 | 組立ラインと部品供給ヤード |
| 重要(I) | 共通の工具や治具を使用 | メンテナンス室と主要機械群 |
| 通常(O) | 通常の業務連絡程度 | 事務所と出荷バース |
| 近接不可(X) | 異物混入や危険の防止 | 塗装ブースと粉塵発生エリア |
重要度をもとに、各エリアの位置関係を丸と線でつないだ関係ダイヤグラムを作成し、地理的な制約を排除した理想の近接配置を導き出します。
ステップ4 必要面積の算出と高さ空間を活かしたブロックレイアウト案の検討
理想の関係性が決まったら、各エリアに必要な実際の面積を割り当て、建屋の図面にはめ込むブロックレイアウトを作成します。
ここで重要なのは、機械本体の設置面積だけでなく、作業者の可動域、材料の一時置き場、メンテナンス用の扉開閉スペースまで計算に入れる点です。平面だけで面積が足りない場合は、中二階(メザニンラック)の設置や高層ラックの導入など、天井高を活かした立体的な空間活用を設計に盛り込みます。
ステップ5 複数のレイアウト代替案を賢く評価選定して現場へ定着させる進め方
ブロックレイアウトは1案で決め打ちせず、必ず特徴の異なる3案程度の代替案を作成して比較評価します。
- 運搬コストと移動距離の削減率
- 将来的な増産やレイアウト変更に対する柔軟性
- 搬送車両と歩行者の安全が物理的に担保されているか
- 設備移設にかかる工事費用と投資回収期間
現場の作業リーダーや安全衛生委員会を交えてスコアリングを行い、最適な1案を決定します。
計画を実行に移す際は、休業期間などを利用して一気に移設を進めるだけでなく、新しい動線ルールや置き場の区画を現場へ周知徹底し、運用が定着するまで効果検証を繰り返すことが成功の鍵となります。
エクセルや無料ツールを使った実践的な工場レイアウト図の書き方
工場のレイアウト改善を進めるにあたり、高額な専用ソフトをすぐに導入する必要はありません。使い慣れたオフィスソフトや無料のシミュレーションツールを正しく扱えば、現場の誰もが一目で理解できる精度の高い図面をスピーディーに作成できます。
エクセル方眼紙を活用した簡単レイアウト図の作成手順と配置の裏ワザ
図面作成で最も手軽かつ実用的なのが、エクセルのセルを正方形にして方眼紙に見立てる手法です。特別なCADスキルがなくても、現場の寸法に合わせた縮尺図を直感的に描くことができます。
| 手順 | 操作内容 | 実務のポイント |
|---|---|---|
| 1. 縮尺の設定 | 全セルの列幅と行の高さを正方形に調整 | 1セルを50cm四方や1m四方などキリの良い実寸に定義 |
| 2. 建屋外枠の描画 | 柱や壁、出入口、固定設備を太線で配置 | 動かせない物理的制約を先に確定させてミスを防止 |
| 3. 設備ブロックの作成 | 四角形シェイプで機械や作業台を作成 | 図形内に設備名や寸法をテキスト入力してグループ化 |
| 4. 動線とレイヤー分け | 矢印でモノと人の流れを着色描画 | 搬送ルートを赤、作業動線を青などで色分けして可視化 |
配置の裏ワザとして、作成した設備図形をコピーして動かすだけでなく、図形の配置設定で枠線に合わせる機能を有効にしてください。グリッドに吸い付くようにレイアウトを微調整できるため、ミリ単位のズレに悩まされることなく、スムーズなシミュレーション作業が実現します。
無料CADやレイアウトシミュレーションソフトを賢く使いこなす方法
エクセルでの大枠設計が完了した後は、無料の2D-CADソフトやクラウド型のレイアウトツールを活用することで、より精密な検証が可能になります。
- Jw_cadなどの無料CADで正確な寸法入り図面へ清書する
- クラウド型作図ツールで現場メンバーや他部署とリアルタイムに画面共有する
- 簡易3Dシミュレーターを使って作業者の目線や死角を立体的にチェックする
立体的な視点を取り入れると、平面図だけでは見落としがちな制御盤の操作パネルの高さや、天井付近の配管と背の高い設備との干渉といった問題を事前に発見できます。
設備の扉開閉やメンテナンス空間を見落とさないクリアランス設定の注意点
図面上では綺麗に収まって見えても、実際の現場で設備を稼働させた瞬間にトラブルが発覚するケースは少なくありません。その大半は、設備の周囲に必要なクリアランス(作業余白)の考慮漏れが原因です。
- 制御盤や設備の扉を開けた状態の最大寸法を確保する
- オイル交換やフィルター清掃など定期点検に必要な人の立ち入り幅(最低60cm以上)を空ける
- チラーや集塵機、熱交換器などの放熱スペースや配管接続クリアランスを設ける
業界人の目線でお話しすると、図面上で通路幅を1.5m確保したつもりでも、制御盤の扉が前方に80cm開くだけで搬送路が完全に塞がれてしまう失敗が後を絶ちません。メンテナンス扉の開閉範囲まで図面へ破線で描き込み、日常の点検作業と搬送動線が絶対にぶつからない設計を徹底してください。
机上の空論で終わらせないための現場改善アイデアとデッドスペース活用術
図面の上で完璧な動線を描いても、実際の現場で作業がスムーズに回らなければ意味がありません。工場のレイアウト改善を成功させる鍵は、図面上に現れにくいデッドスペースの活用と、現場の生々しい実態に合わせた物理的な工夫にあります。
柱まわりや天井高を活かした立体保管で保管効率を劇的にアップさせる技
工場の床面ばかりに目を奪われると、構造上どうしても動かせない柱の周辺や、頭上に広がる空間が見落とされがちです。床の専有面積を増やさずに保管効率を高めるには、空間を縦に使う立体保管の発想が欠かせません。
| スペースの種別 | よくある現場の無駄 | 立体化による改善アプローチ | 期待できる効果 |
|---|---|---|---|
| 構造柱の周辺 | 障害物として放置されゴミや端材が滞留 | 柱の四面に合わせた専用ラックや治具掛けの設置 | デッドスペースの資材置き場化と動線クリア |
| 天井高・上部空間 | 2メートル以上の空間が完全に空洞化 | 中二階(メザニンラック)や高層パレットラックの導入 | 平面フロアを拡張せずに保管容量を2倍以上へ拡大 |
| 設備の上部 | 制御盤や低背設備の上がデッドスペース化 | 安全荷重を計算した軽量段ボール・通い箱の棚設置 | 作業エリア直近での副資材ストックが可能 |
上部空間を活用する際は、空調の風向きや照明の遮断、スプリンクラーの散水障害にならないよう配慮することが大切です。
動線を塞ぐ原因となる一時置き場(バッファスペース)をスッキリ確保する方法
通路にパレットや台車が溢れかえり、フォークリフトが立ち往生する原因の多くは、工程間に一時置き場(バッファスペース)が設計されていないことにあります。モノが溢れる現象は、現場の作業員が悪いのではなく、溢れたモノを受け止める器が図面に描かれていない構造的な問題です。
一時置き場を機能させるための具体的なルール作り
- 前工程の完了品と後工程の着工待ちを分ける2区画管理を徹底する
- 床面に最大積載数とパレットの枠線を明示して視覚的に限界を知らせる
- 台車そのものを置き場とするキャスター付き移動保管を採用し床直置きをゼロにする
バッファの容量は、前工程の生産スピードと後工程の消費スピードの差から逆算して適正な広さを割り出します。通路の一部をなんとなく一時置き場にする運用を完全に断ち切ることが、工場のレイアウト改善において動線の滞留を未然に防ぐ防波堤となります。
作業員の行動心理を自然に組み込んだ現場ルールの標準化と定着アプローチ
どれほど綿密に工場のレイアウト改善を計画しても、現場で働く作業員がルールを守りにくければ、元の無秩序な状態へ逆戻りしてしまいます。人は基本的に最短距離を歩きたがり、重いものを持ち上げたくない生き物です。この行動心理に逆らわず、自然と正しい動きになる仕掛けを整える必要があります。
現場への定着を促す3大アプローチ
- モノを置く位置を斜めに配置して通路への出入りをスムーズにする
- 使う頻度が高い工具や部材を作業員の胸から腰のゴールデンゾーンへ配置する
- 置き場が空いているか一目でわかる姿置きシートで片付けの心理的ハードルを下げる
業界人の目線でお伝えすると、図面通りの動線が維持できない現場の多くは、人の歩行意欲を無視した遠回りなレイアウトや、戻すのが面倒な保管構造になっています。作業員が意識しなくても体が自然と効率的なルートを通ってしまう環境を整えてこそ、新レイアウトは真の価値を発揮します。
レイアウトの真価を引き出す床面環境の整備とカラーゾーニングの重要性
図面上で完璧な動線を設計しても、現場の床が荒れていたり境界が曖昧だったりすると、計画通りの効果は発揮できません。せっかく緻密に計算した最短ルートも、床面の状態や視覚的な区画分けが不十分なままでは、現場の作業員が無意識にルールから外れてしまい、安全と効率の両方が損なわれてしまいます。工場のレイアウト改善を成功させる最後の鍵は、作業動線を現場の床の上に正しく定着させる物理的な環境整備にあります。
動線を視覚化してルール違反を防ぐ機能別塗床とラインテープの使い分け術
人の無意識な行動をコントロールし、パレットのはみ出しや逆走を防ぐ最も確実な手段がカラーゾーニングです。通路や作業エリアを用途別に色分けすることで、誰が見ても一目で危険エリアや一時保管場所が把握できるようになり、現場の規律が劇的に向上します。
床面の区画を整理する際は、耐久性や用途に合わせて機能別塗床とラインテープを適切に使い分けることが不可欠です。
| 項目 | 機能別塗床(塗装) | ラインテープ |
|---|---|---|
| 主な用途 | 歩行帯、フォークリフト専用道、危険区域の全面着色 | 保管場所の枠線、仮置き場の区画表示、一時的な動線変更 |
| 耐久性と耐荷重 | 重量物の走行や油の飛散にも耐え、長期間剥がれない | 台車の頻繁な旋回や重量物の引きずりですぐに破れる |
| 施工期間とコスト | 施工に一定の養生期間が必要だが、長期的な維持費は低減 | 貼るだけですぐに使え導入コストが安価 |
| 推奨エリア | メイン搬送路、薬品・油類取扱スペース、主要歩行路 | 試験的なレイアウト変更区画、細かな資材の定位置枠 |
頻繁にレイアウト変更を試す初期段階では手軽なラインテープを活用し、動線が確定したメイン通路やフォークリフト走行エリアには摩耗に強い機能別塗床を採用することで、長期間にわたって整然とした動線を維持できます。
台車の走行ロスや荷崩れ事故を未然に防ぐ床面クラックと不陸段差の補修法
搬送スピードの低下や荷崩れの原因を突き詰めると、床のひび割れやわずか数ミリの不陸段差に行き着くケースが少なくありません。台車の車輪が床の凹凸に引っかかると、作業員は無意識にスピードを緩めたり段差を避けて遠回りしたりするため、図面上の最短動線が一瞬で形骸化してしまいます。
床面の不具合を放置すると以下のような深刻なトラブルに発展します。
- 凹凸による振動で製品が落下・破損し、重大な品質事故やロスが発生する
- フォークリフトのタイヤ摩耗が早まり、段差走行時の衝撃で車体や積載物が大きく傾く
- クラック内部に油や水分が染み込み、コンクリート自体の劣化や滑り転倒事故を誘発する
わずかな段差であっても、専用のエポキシ系や樹脂系モルタルを用いて素早く不陸調整を行い、フラットで強靭な路面へ補修することが、安全でスムーズな運搬スピードを取り戻す確実な近道です。
建物修繕と床面環境の最適化なら累計1,000件超の実績を持つ竹山美装へ相談
どれほど素晴らしいレイアウト図面を描いても、現場の床がボロボロでは生産ラインのポテンシャルを100パーセント引き出すことはできません。業界の現場を長く見てきた立場から言えるのは、搬送トラブルが多発する工場の多くが、床面の小さな不陸や区画線の摩耗を軽視してしまっているという現実です。
株式会社竹山美装は、千葉県を拠点に関東全域で1,000件以上の工場や倉庫の修繕を手掛けてきた建物改修の専門集団です。一級施工管理技士や一級塗装技能士が現場の状況を綿密に調査し、重量物の走行頻度や油・薬品の使用状況に合わせた最適な塗床材の選定から下地補修、視認性の高いカラーゾーニングまでを一貫して施工いたします。
机上の空論で終わらせない強い製造現場をつくるために、工場のレイアウト改善に合わせた床面の修繕や環境改善は、ぜひ竹山美装へお気軽にご相談ください。現場に寄り添った確かな技術で、貴社の生産性と安全性の向上を足元から強力に支えます。
まとめ 段階的なレイアウト改善と床面環境の整備で強い工場をつくろう!
工場のレイアウト改善は、単に機械や作業台の配置図をエクセル上で動かすだけの作業ではありません。どれほど精緻なSLP理論を駆使して最短の作業動線を設計しても、それを受け止める現場の物理インフラが整っていなければ、生産性の向上や安全性の確保といった本来の目的は達成できません。
現場で実際に起きているトラブルを振り返ると、図面上の改善効果が約4割も打ち消されてしまう最大の要因は、床の不陸やクラック、曖昧になった区画線、そして設備のメンテナンス空間の不足にあります。
工場全体の改善を確実に定着させ、狙いどおりの利益を生み出すためのロードマップを以下に整理しました。
| フェーズ | 主な実施内容 | 得られる成果と現場の変化 |
|---|---|---|
| 診断と分析 | P-Q分析、物量調査、動線フロースケッチの作成 | ボトルネックやデッドスペースの可視化 |
| 図面設計 | エクセルやツールを活用したブロック配置、動線分離 | 逆流や交差のない最短搬送ルートの確立 |
| 現場インフラ整備 | 床面クラック補修、機能別塗床、ラインテープ施工 | 台車走行ロスの解消、安全通路の物理的強制 |
| 運用と定着 | 一時置き場ルール策定、定期的な効果検証と見直し | 仕掛品滞留の根絶、ヒヤリハットゼロの維持 |
まずは自社の生産形態に合わせたレイアウトの種類を見極め、小さなエリアから段階的に変更を進めることが失敗を防ぐ王道です。
建物修繕や現場環境の施工を数多く手掛けてきた立場からお伝えすると、レイアウト変更で設備の移動を終えた直後こそが、擦り減った区画線を引き直し、傷んだ床面を塗り替える絶好のチャンスです。フォークリフトの搬送路と作業者の歩行帯を鮮やかな色彩で明確にゾーニングするだけで、作業員は意識せずとも安全なルートを通るようになり、ルールの形骸化を未然に防げます。
理論に基づいた動線設計と、足元を支える強固な床面環境の整備を両輪で進め、ムダや事故を寄せ付けない強い工場環境をつくり上げてください。
著者紹介
著者 - 竹山美装
これまで累計1,000件を超える現場に携わる中で、図面上で緻密に練られたレイアウトが現場で機能不全を起こす場面を何度も目にしてきました。ある工場では、生産効率を高めるために機械配置を変更したものの、床面の凹凸や段差が放置されたままで台車の運搬ロスが生じ、搬送ルートと作業員の動線が交差してヒヤリハットが頻発していました。また、区画を示すカラーゾーニングや安全通路の明示が不十分だったことで、一時置きの荷物が通路へ溢れ出し、結果的にリードタイムが延びてしまった事例もあります。
レイアウト改善は、単に設備や作業台を動かすだけでは完結しません。一級施工管理技士の視点からも、物理的な動線分離や床面の補修・塗床による視覚的な区分けが揃って初めて、安全性と高い生産性が維持できると痛感しています。現場の安全を守り、無駄のない動線を実現していただくための実践的な判断基準を共有したいと考え、本記事をまとめました。
